We use cookies to optimize our website for you and to be able to continuously improve it. By continuing to browse the site you are agreeing to our use of cookies.
Disagree
Thousands of potential buyers are waiting for your machines!
autres machines et installations / autres machines et installations
Fabricant: TENOVA
Modèle:CONSTEEL®
Type de machine:Boutique de fusion EAF
Numéro de l'article: 170263570
Quantité: 1
Date: 01.10.2026
Année de fabrication: 2008
Emplacement:
Allemagne
Trier
Prix:
Votre proposition de prix:
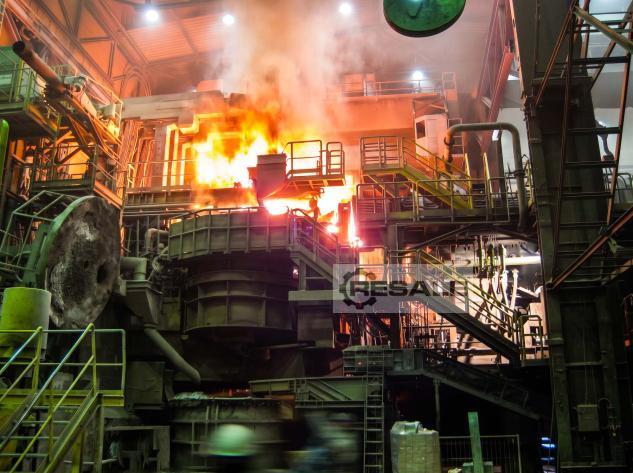
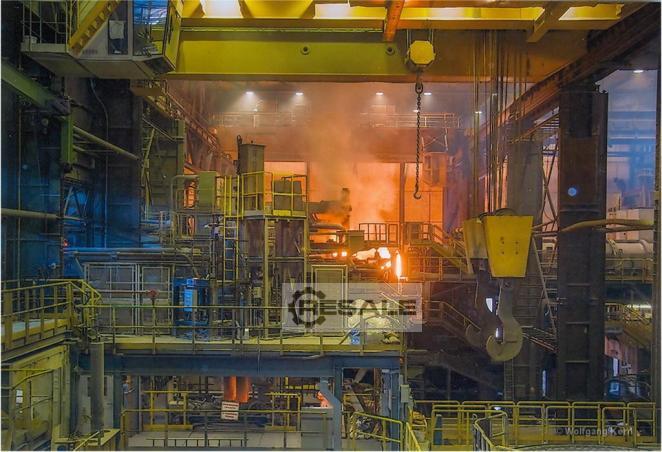
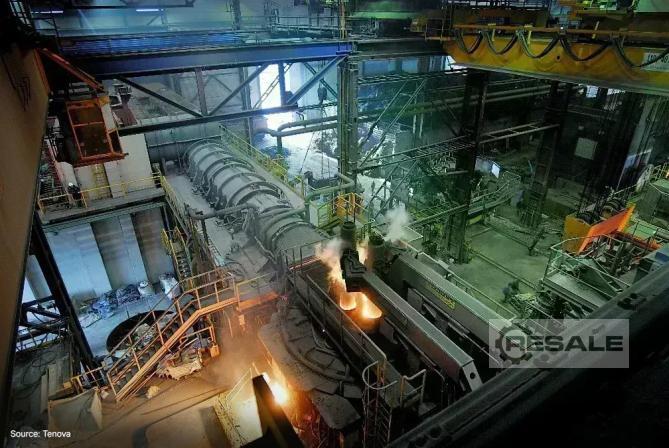
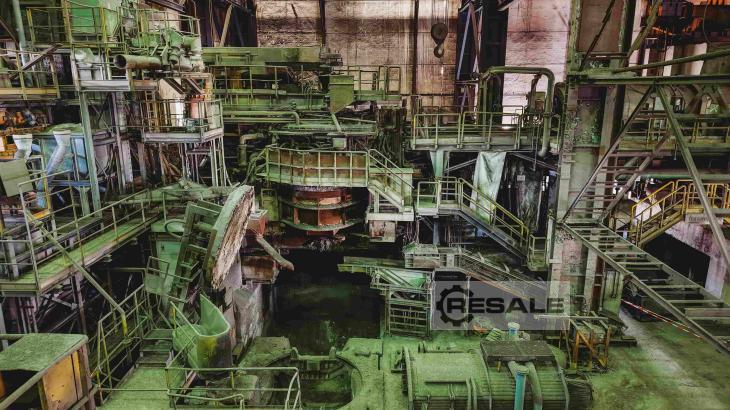
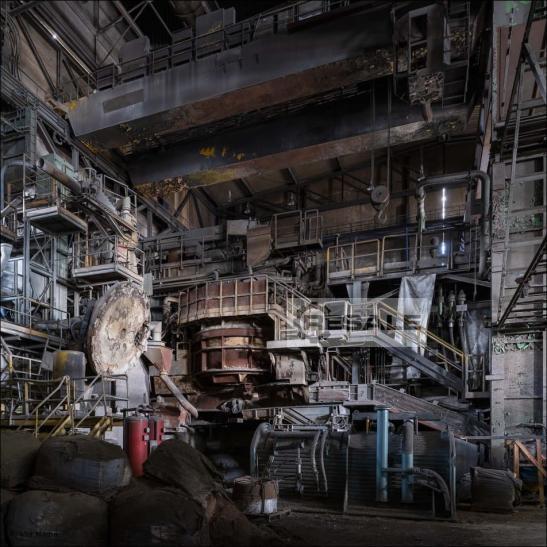
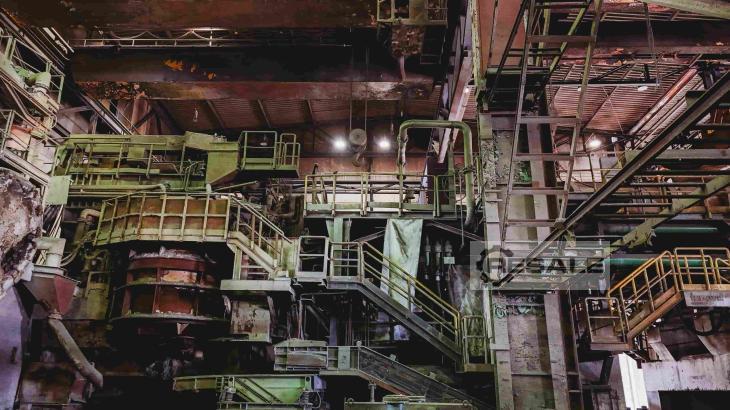
Atelier de fusion EAF CONSTEEL® 60t avec roulée à billettes à 3
brins (2008)
avec la charge continue CONSTEEL®, la FAE Tenova, le fourneau à
louches, le dégazeur à vide et la roulette continue Danieli pour la
production de billettes
Détails du projet
Points forts
Taille thermique : 60 tonnes
Transformateur principal : 40/48 MVA
Production annuelle : 560 000 TPAN (~51 min de service à la porte)
Production moyenne en acier liquide : 70,6 t/h
Rouleuse à billettes à 3 brins (100–160 mm de carré)
Capacité de conception des lâches : 350 000 TPAN
Longueur maximale du billet : 8,5 m
Chargement horizontal de la ferraille préchauffée
Consommation électrique spécifique : 360 kWh/t d’acier liquide
En raison d’une réorganisation interne, l’atelier de fusion 60t
de MSW Moselstahlwerk GmbH est désormais en vente, comprenant la
charge continue, Tenova EAF, le four à louches, le dégazeur à vide
et le moulant continu Danieli pour la production de billets, situés
dans la région du cœur acier en Europe - Trèves, Allemagne.
Cette installation représente l’un des ateliers de fusion les plus
technologiquement avancés de sa génération, initialement équipée
par TENOVA du système de recharge continue de ferraille CONSTEEL®,
d’un four à arc électrique, d’un four à louches, d’un
dispositif de secours, d’un dégazeur à vide et d’un moulin
continu, entièrement modernisé et développé en 2008
(investissement de 80 millions d’euros dans la modernisation
technologique). Ensemble, ces systèmes combinent une haute
productivité avec une consommation énergétique réduite et un
impact environnemental, intégrant tous les procédés dans une seule
ligne de production efficace, avec une capacité annuelle conçue
d’environ 560 000 tonnes d’acier liquide.
La conception de l’usine permet la production d’une large gamme de
grades d’acier dans des paramètres strictement contrôlés pour la
température de tarinage, la teneur en carbone et l’alliage, ce qui
la rend adaptée à la production d’acier de qualité standard et à
des spécifications supérieures.
La liste des machines et équipements proposées couvre tous les
départements et comprend :
(2007) HASCON Deduster & Quencher
(2008) Convoyeur de ferraille TENOVA CONSTEEL®
(2008) Fourneau à arc électrique TENOVA, y compris Transformateur
(2008) Fourneau à louche TENOVA avec réserve de louche
(2006) Système d’addition d’alliages EUROMEC
(2008) Dégazeur sous vide TENOVA
(2008) DANIELI Centro Met Flux continu, incluant le lit de
refroidissement
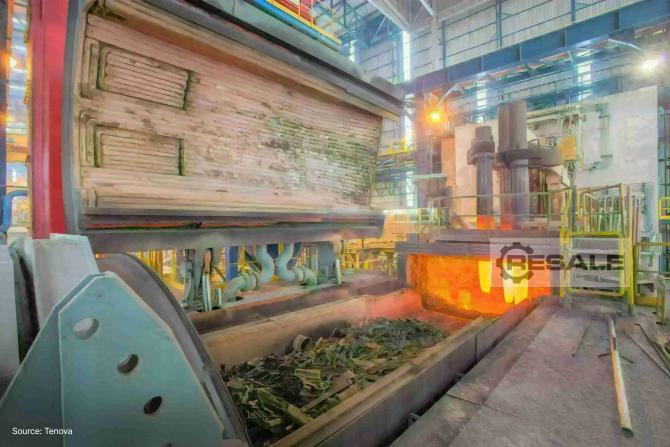
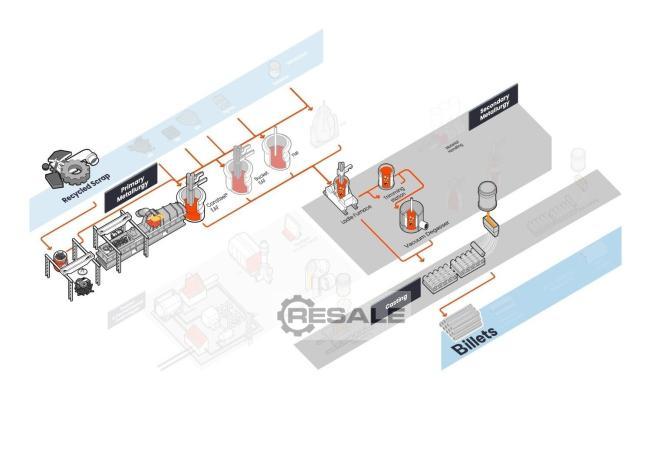
Procédé de fabrication
Manutention des ferrailles et préchauffage continu
La ferraille est reçue dans la casse et chargée en continu sur le
système de convoyeurs CONSTEEL®. Avant d’entrer dans le four, la
ferraille est préchauffée à l’aide de gaz récupérés du four,
améliorant l’efficacité énergétique et assurant une charge
sèche et uniformément chauffée.
Fusion par four à arc électrique (EAF)
La ferraille préchauffée est alimentée en continu dans le four à
arc électrique de 60 tonnes, où elle est fondue sous des scories
mousseuses. L’injection d’oxygène et de carbone permet une
fusion, un raffinage et une homogénéisation par bain efficaces tout
en réduisant la consommation d’énergie et l’usure des
électrodes.
Métallurgie secondaire (Fourneau à louche et dégazage sous vide)
Après le tirage, l’acier en fusion est transféré dans le four à
louche de 60 tonnes pour l’alliage, l’ajustement de la
température et l’agitation des gaz inertes. Pour les grades
d’acier de haute qualité, l’acier subit un dégazage sous vide
afin d’éliminer les gaz dissous et d’améliorer la propreté et
les propriétés mécaniques.
Moulage et refroidissement continus
L’acier traité est coulé en formes semi-finies sur la Danieli
Centro Met Continuous Roster, avant d’être transféré sur le lit
de refroidissement pour un refroidissement contrôlé avant un
traitement ou un expédiement ultérieur.
Extraction des fumées et contrôle environnemental
Les émissions de procédé des systèmes de manutention EAF,
CONSTEEL®, Fourneau à Louches et alliages sont captées par un
système dédié d’extraction des fumées et de filtre à manches.
La technologie CONSTEEL réduit considérablement la production de
poussière, la consommation d’énergie et l’impact environnemental
global par rapport aux opérations EAF conventionnelles.
Le chargement de la vidéo transmet des données à YouTube.
Atelier de fusion EAF CONSTEEL® 60t avec roulée à billettes à 3
brins (2008)
avec la charge continue CONSTEEL®, la FAE Tenova, le fourneau à
louches, le dégazeur à vide et la roulette continue Danieli pour la
production de billettes
Détails du projet
Points forts
Taille thermique : 60 tonnes
Transformateur principal : 40/48 MVA
Production annuelle : 560 000 TPAN (~51 min de service à la porte)
Production moyenne en acier liquide : 70,6 t/h
Rouleuse à billettes à 3 brins (100–160 mm de carré)
Capacité de conception des lâches : 350 000 TPAN
Longueur maximale du billet : 8,5 m
Chargement horizontal de la ferraille préchauffée
Consommation électrique spécifique : 360 kWh/t d’acier liquide
En raison d’une réorganisation interne, l’atelier de fusion 60t
de MSW Moselstahlwerk GmbH est désormais en vente, comprenant la
charge continue, Tenova EAF, le four à louches, le dégazeur à vide
et le moulant continu Danieli pour la production de billets, situés
dans la région du cœur acier en Europe - Trèves, Allemagne.
Cette installation représente l’un des ateliers de fusion les plus
technologiquement avancés de sa génération, initialement équipée
par TENOVA du système de recharge continue de ferraille CONSTEEL®,
d’un four à arc électrique, d’un four à louches, d’un
dispositif de secours, d’un dégazeur à vide et d’un moulin
continu, entièrement modernisé et développé en 2008
(investissement de 80 millions d’euros dans la modernisation
technologique). Ensemble, ces systèmes combinent une haute
productivité avec une consommation énergétique réduite et un
impact environnemental, intégrant tous les procédés dans une seule
ligne de production efficace, avec une capacité annuelle conçue
d’environ 560 000 tonnes d’acier liquide.
La conception de l’usine permet la production d’une large gamme de
grades d’acier dans des paramètres strictement contrôlés pour la
température de tarinage, la teneur en carbone et l’alliage, ce qui
la rend adaptée à la production d’acier de qualité standard et à
des spécifications supérieures.
La liste des machines et équipements proposées couvre tous les
départements et comprend :
(2007) HASCON Deduster & Quencher
(2008) Convoyeur de ferraille TENOVA CONSTEEL®
(2008) Fourneau à arc électrique TENOVA, y compris Transformateur
(2008) Fourneau à louche TENOVA avec réserve de louche
(2006) Système d’addition d’alliages EUROMEC
(2008) Dégazeur sous vide TENOVA
(2008) DANIELI Centro Met Flux continu, incluant le lit de
refroidissement
Procédé de fabrication
Manutention des ferrailles et préchauffage continu
La ferraille est reçue dans la casse et chargée en continu sur le
système de convoyeurs CONSTEEL®. Avant d’entrer dans le four, la
ferraille est préchauffée à l’aide de gaz récupérés du four,
améliorant l’efficacité énergétique et assurant une charge
sèche et uniformément chauffée.
Fusion par four à arc électrique (EAF)
La ferraille préchauffée est alimentée en continu dans le four à
arc électrique de 60 tonnes, où elle est fondue sous des scories
mousseuses. L’injection d’oxygène et de carbone permet une
fusion, un raffinage et une homogénéisation par bain efficaces tout
en réduisant la consommation d’énergie et l’usure des
électrodes.
Métallurgie secondaire (Fourneau à louche et dégazage sous vide)
Après le tirage, l’acier en fusion est transféré dans le four à
louche de 60 tonnes pour l’alliage, l’ajustement de la
température et l’agitation des gaz inertes. Pour les grades
d’acier de haute qualité, l’acier subit un dégazage sous vide
afin d’éliminer les gaz dissous et d’améliorer la propreté et
les propriétés mécaniques.
Moulage et refroidissement continus
L’acier traité est coulé en formes semi-finies sur la Danieli
Centro Met Continuous Roster, avant d’être transféré sur le lit
de refroidissement pour un refroidissement contrôlé avant un
traitement ou un expédiement ultérieur.
Extraction des fumées et contrôle environnemental
Les émissions de procédé des systèmes de manutention EAF,
CONSTEEL®, Fourneau à Louches et alliages sont captées par un
système dédié d’extraction des fumées et de filtre à manches.
La technologie CONSTEEL réduit considérablement la production de
poussière, la consommation d’énergie et l’impact environnemental
global par rapport aux opérations EAF conventionnelles. seller
offer No. resale 170263570
Le chargement de la vidéo transmet des données à YouTube.

 Allemagne
Trier