Мы используем технически необходимые файлы cookie, чтобы наш сайт работал. С вашего согласия мы также используем сервисы Google для статистики и маркетинга (Google Analytics, Google Ads) для измерения охвата и эффективности, а также для персонализированной рекламы и встраиваем внешние медиа, например видео YouTube. При этом данные могут передаваться компании Google LLC в США (EU-US Data Privacy Framework, ст. 45 GDPR). Вы можете в любое время изменить или отозвать свой выбор в разделе «Настройки cookie» (внизу каждой страницы). Подробнее — в нашей политике конфиденциальности.
Поставщик: Google Ireland Limited (Ирландия), YouTube/Google. При загрузке данные, в частности ваш IP-адрес, передаются YouTube/Google; при этом могут использоваться файлы cookie. Возможна передача данных компании Google LLC в США (EU-US Data Privacy Framework, ст. 45 GDPR). Кнопка «Загрузить видео YouTube» запускает это видео. Если доступны настройки cookie, нажатие также считается согласием на категорию «Внешние медиа / видео». Если выбор сохраняется в браузере, он действует до 12 месяцев; в противном случае — только для этой страницы. С вашего согласия выбранные видео могут загружаться автоматически и без звука: только в видимой вкладке, без режима уменьшения движения и без ручной остановки. Отозвать согласие можно в настройках cookie. Информация о защите данных Автоматическая загрузка без звука — только после согласия на внешние медиа. Можно изменить в разделе Настройки cookie.
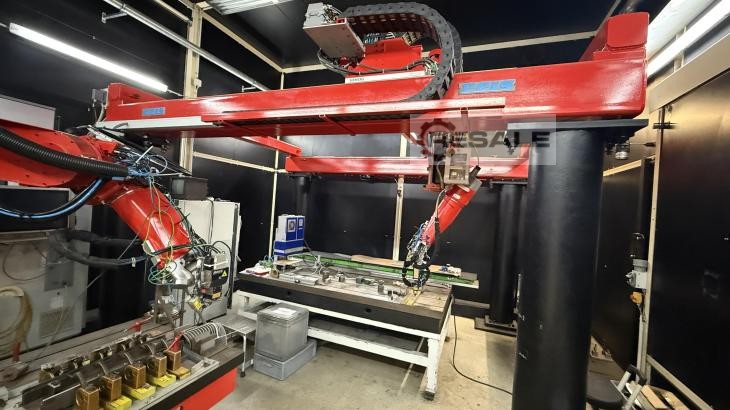
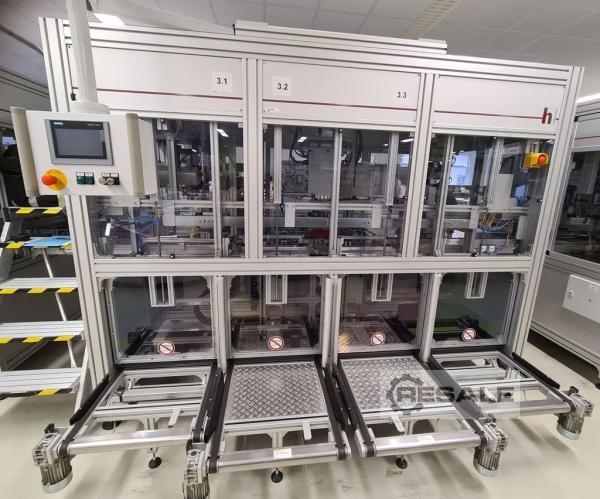
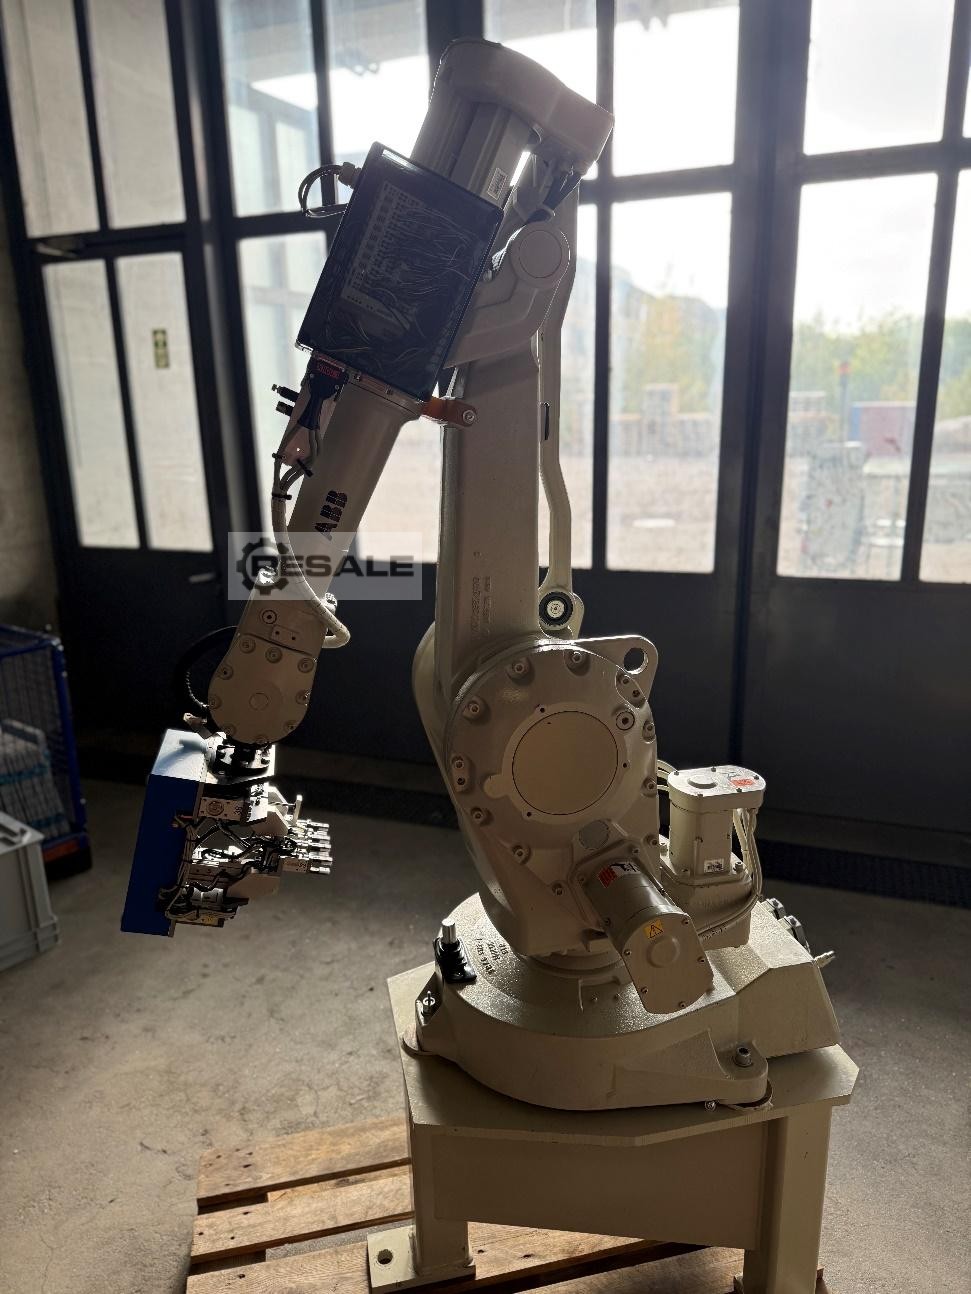
Epson G10-854SR Робот Винтовая станция Дозирующая станция
Сборка деталей для автомобильных радиостанций и навигационных систем и их тестирование.
Сборочная станция выполнена в виде закрытой алюминиевой рамы со вставленной стальной сварочной рамой и имеет очень компактную конструкцию.
Шкафы управления и клеммы клапанов интегрированы в систему.
Все процессы движения во время работы системы можно отслеживать со всех сторон через большие окна и двери.
Управление осуществляется через сенсорный экран.
Сборочная станция разделена на подстанции 3.1 зона дозирования, 3.2 сборочная зона
KK+SW и 3.3 монтажная зона спереди. (KK = радиатор, SW = угол переборки)
Этапы работы в соответствии с этими областями сборки описаны ниже:
St.3.1: Диапазон дозирования
- WT с прикрепленным корпусом и печатными платами поступает в зону дозирования через передаточную ленту.
- это останавливается на блоке позиционирования хода (HuPo) и снимается с ремня и фиксируется
- теперь обработка x-y-z переместит дозирующую головку в нужное место и запустит процесс дозирования.
- после завершения успешного дозирования обработка перемещается в положение покоя, и WT помещается на пояс
- Дальнейшая транспортировка в зону сборки KK+S\WV (обязательно не WT в сборочном положении)
Дозирующее количество может быть выбрано в управлении дозатора (Scheugenpflug) и через ПЛК в зависимости от положения
Позиции можно просмотреть через панель управления
Ст.3.2: Монтажная зона KK+SW
- через передаточную ленту WT проходит из зоны дозирования в зону сборки KK+SW.
- это останавливается на блоке позиционирования хода (HuPo), снимается с ремня и фиксируется, при этом боковые стенки шасси частично собранного узла выравниваются
- одновременно происходит позиционирование лотка KK и лотка SW
- стек лотков KK (12) и SW лотковый стек (12) вручную размещаются за пределами защитного корпуса на соответствующем подающем ремне
- две предохранительные переборки открываются, и груженые штабеля лотков уходят в захватное положение соответствующего вилочного погрузчика
- две защитные переборки снова закрыты
- соответствующие захваты захватывают соответствующий лоток
- с осью Z происходит разделение лотка и транспортировка вверх (по фактической высоте удаления)
- для центрирования и стабилизации лотка центрирующая опора проталкивается и позиционируется под соответствующим лотком с помощью x-handing.
- с помощью оси Z вилочного погрузчика соответствующий лоток размещается на соответствующей центрирующей площадке
- лотки готовы к удалению компонентов
- с несколькими захватами на роботе Scara, KK захватывается в лотке и помещается в промежуточное положение в качестве вспомогательного средства выравнивания (для достижения неточностей при подъеме из отсутствующего положения захвата для сборки)
- KK сканируется, снова захватывается и устанавливается на WT, если результат сканера в порядке
- n.i.O. KK хранится в n.i.O. коробке
- множественный захват на роботе Scara затем захватывает SW в лотке и помещает его в положение выравнивания
- ПО снова захватывается и устанавливается на WT
- продолжить монтаж с передней частью зоны монтажа
- если предоставленные лотки пусты, они хранятся на соответствующем отбраковочном ремне
- для этой цели вилочные погрузчики располагаются соответствующим образом с помощью осей X
- пустые лотки отклоняются только после обработки полных стеков лотков
- открываются соответствующие предохранительные переборки и разряжаются пустые штабеля лотков для ручного снятия
- две защитные переборки снова закрыты
St.3.3: Монтажная зона спереди
- передняя часть расположена по окружности WT в отдельном гнезде
- с несколькими захватами на роботе Scara, передняя часть снимается с WT, оснащенного KK и SW в зоне сборки KK + SW
- передняя часть расположена в гнезде монтажного блока
- WT проходит по передаточному ремню от зоны сборки KK+SW до зоны монтажа спереди и останавливается блоком позиционирования ступицы, снимается с ремня и фиксируется, при этом шасси удерживается вниз
- расположенная передняя часть соединена поворотным подъемным механизмом на WT
- после завершения успешной фронтальной сборки сборочный блок перемещается в исходное положение и WT
Запросить информацию об этой машине
Ваш запрос поступит напрямую продавцу этой машины.