CZS Zeman Verschiedene Maschinen
б/уПроверенный продавец

1 / 8
Технические характеристики
· ID 169375635Машины
- Цена без НДС
- 1.300.000 € netto
- Состояние
- б/у
- Год выпуска
- 2026
- Местонахождение
- 42-20 Czestochowa
Identifikation
ПроизводительCZS
МодельZeman
Technik
Количество1
Описание
Линия датируется 2010 годом. Модернизация была завершена в 2020 году.
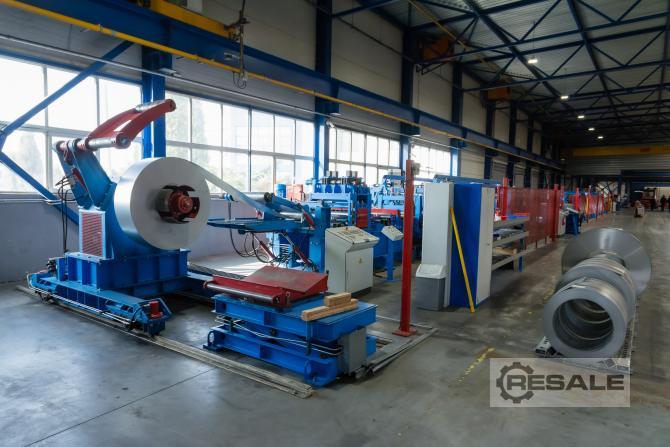
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ЛИНИИ ZEMAN CZS
Флагманский продукт ZEMAN — полностью автоматизированная линия inchPURLINinch — используется для производства открытых автомобилей
холодноформованные секции, такие как C, Z и SIGMA, с разной шириной и формой, благодаря полностью
Автоматическая регулировка профилирующих роликов. В качестве сырья можно использовать катушки шириной до 750
мм и толщина листа — 1,25 мм – 3 мм в классе S-390 и ниже. Машина адаптирована к
изготовление элементов длиной до 15 м. Регулировка ширины специально укреплённых профилирующих роликов
Это делается бесступенчато, используя только специализированное программное обеспечение. Полностью интегрированный
Inchflying Punchinginch Device делает всевозможные монтажные отверстия, и весь процесс таков:
непрерывный, что означает, что материал не останавливается для выполнения отдельных операций, таких как пробивание
отверстия или пересечение. Для поддержания эффективности производства скорость линии оптимизируется
динамично. Машина замедляется и ускоряется автоматически без вмешательства оператора.
Декатушка для листовых металлических катушек с допустимой рабочей нагрузкой 15 тонн. Установлен на прохождении
Тележка даёт возможность точно центрировать полосу материала перед подачей в выпрямитель.
Выпрямитель с системой выпрямления серпа, позволяющая выпрямлять материал, обеспечивая
требовалась плоскость листового металла и уменьшение серпа на податочной ленте.
2. Секция пробивания
Секция содержит 5 двойных пробивных порталов размером дюйма, которые могут быть вооружены 20 малыми (до 40
MM) или 10 крупных (до 100 мм) инструментов (пуансов и штампов) для пробивания монтажных отверстий.
Можно также использовать смесь этих вариантов.
3. Гильотина до разреза
Гильотина длиной дюйма использовалась для создания предварительных отверстий для гильотины с выключающим механизмом. Этот процесс должен
Задача — сохранить непрерывность материала, благодаря чему мы получаем более точную форму профиля. Особенно
его начало и конец. Это адаптивная гильотина, которая регулирует ширину отверстия под
Ширина листового металла.
4. Направляющая каретка/модули SIGMA
Направляющая каретка используется для центрирования листовой металлической ленты перед входом в профильную машину. Он взаимозаменяем
с модулем для создания профилей в форме Sigma. Если возникает необходимость создавать профили S+, необходимо
поставьте стол с направляющей и вставьте два модуля Sigma на его место. Эти модули расположены в
Он автоматический и независим от левой и правой сторон.
6. Гильотина с отключением ротационного двигателя.
Для окончательного разрезания секции от пояса используется ротационная гильотина с крючковыми ножами
материал с использованием отверстий от первоначальной гильотины для разреза. Это гильотина в виде дюйма в
Поэтому листовой металл не останавливается для процесса резки. В зависимости от составленного профиля необходимо
Подключите правильно ориентированную кассету для резки.
7. Стол приёма
Приёмный стол используется для автоматического сброса изготовленных профилей с роликового конвейера. После этого
Элементы располагаются вручную в пакет. Конструкция позволяет свободно крепить упаковку. Таблица
Он адаптирован для подбора профилей диаметром 15 метров и обеспечивает доступ с помощью погрузчика или крана
чтобы забрать пакет секций.
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ЛИНИИ ZEMAN CZS
Флагманский продукт ZEMAN — полностью автоматизированная линия inchPURLINinch — используется для производства открытых автомобилей
холодноформованные секции, такие как C, Z и SIGMA, с разной шириной и формой, благодаря полностью
Автоматическая регулировка профилирующих роликов. В качестве сырья можно использовать катушки шириной до 750
мм и толщина листа — 1,25 мм – 3 мм в классе S-390 и ниже. Машина адаптирована к
изготовление элементов длиной до 15 м. Регулировка ширины специально укреплённых профилирующих роликов
Это делается бесступенчато, используя только специализированное программное обеспечение. Полностью интегрированный
Inchflying Punchinginch Device делает всевозможные монтажные отверстия, и весь процесс таков:
непрерывный, что означает, что материал не останавливается для выполнения отдельных операций, таких как пробивание
отверстия или пересечение. Для поддержания эффективности производства скорость линии оптимизируется
динамично. Машина замедляется и ускоряется автоматически без вмешательства оператора.
Декатушка для листовых металлических катушек с допустимой рабочей нагрузкой 15 тонн. Установлен на прохождении
Тележка даёт возможность точно центрировать полосу материала перед подачей в выпрямитель.
Выпрямитель с системой выпрямления серпа, позволяющая выпрямлять материал, обеспечивая
требовалась плоскость листового металла и уменьшение серпа на податочной ленте.
2. Секция пробивания
Секция содержит 5 двойных пробивных порталов размером дюйма, которые могут быть вооружены 20 малыми (до 40
MM) или 10 крупных (до 100 мм) инструментов (пуансов и штампов) для пробивания монтажных отверстий.
Можно также использовать смесь этих вариантов.
3. Гильотина до разреза
Гильотина длиной дюйма использовалась для создания предварительных отверстий для гильотины с выключающим механизмом. Этот процесс должен
Задача — сохранить непрерывность материала, благодаря чему мы получаем более точную форму профиля. Особенно
его начало и конец. Это адаптивная гильотина, которая регулирует ширину отверстия под
Ширина листового металла.
4. Направляющая каретка/модули SIGMA
Направляющая каретка используется для центрирования листовой металлической ленты перед входом в профильную машину. Он взаимозаменяем
с модулем для создания профилей в форме Sigma. Если возникает необходимость создавать профили S+, необходимо
поставьте стол с направляющей и вставьте два модуля Sigma на его место. Эти модули расположены в
Он автоматический и независим от левой и правой сторон.
6. Гильотина с отключением ротационного двигателя.
Для окончательного разрезания секции от пояса используется ротационная гильотина с крючковыми ножами
материал с использованием отверстий от первоначальной гильотины для разреза. Это гильотина в виде дюйма в
Поэтому листовой металл не останавливается для процесса резки. В зависимости от составленного профиля необходимо
Подключите правильно ориентированную кассету для резки.
7. Стол приёма
Приёмный стол используется для автоматического сброса изготовленных профилей с роликового конвейера. После этого
Элементы располагаются вручную в пакет. Конструкция позволяет свободно крепить упаковку. Таблица
Он адаптирован для подбора профилей диаметром 15 метров и обеспечивает доступ с помощью погрузчика или крана
чтобы забрать пакет секций.
Запросить информацию об этой машине
Ваш запрос поступит напрямую продавцу этой машины.