Ми використовуємо технічно необхідні файли cookie, щоб наш сайт працював. За вашою згодою ми також використовуємо сервіси Google для статистики та маркетингу (Google Analytics, Google Ads) для вимірювання охоплення та ефективності, а також для персоналізованої реклами та вбудовуємо зовнішні медіа, як-от відео YouTube. При цьому дані можуть передаватися компанії Google LLC у США (EU-US Data Privacy Framework, ст. 45 GDPR). Ви можете будь-коли змінити або відкликати свій вибір у розділі «Налаштування cookie» (унизу кожної сторінки). Докладніше — у нашій політиці конфіденційності.
Постачальник: Google Ireland Limited (Ірландія), YouTube/Google. Під час завантаження дані, зокрема ваша IP-адреса, передаються YouTube/Google; при цьому можуть використовуватися файли cookie. Можлива передача даних компанії Google LLC у США (EU-US Data Privacy Framework, ст. 45 GDPR). Кнопка «Завантажити відео YouTube» запускає це відео. Якщо доступні налаштування cookie, натискання також вважається згодою на категорію «Зовнішні медіа / відео». Якщо вибір зберігається в браузері, він діє до 12 місяців; інакше — лише для цієї сторінки. За вашою згодою вибрані відео можуть завантажуватися автоматично й без звуку: лише у видимій вкладці, без режиму зменшення руху та без ручної зупинки. Відкликати згоду можна в налаштуваннях cookie. Інформація про захист даних Автоматичне завантаження без звуку — лише після згоди на зовнішні медіа. Можна змінити в розділі Налаштування cookie.
Збірка деталей для автомагнітол і навігаційних систем і для їх тестування.
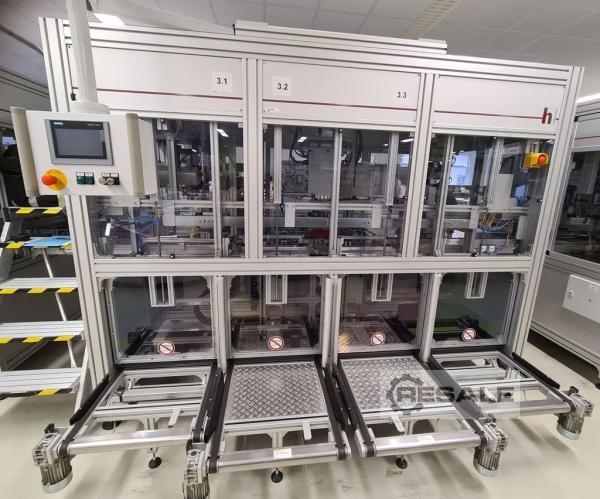
Складальна станція спроектована у вигляді закритої алюмінієвої рами з вставленою сталевою зварювальною рамою і має дуже компактну конструкцію.
Шафи управління і клапанні клеми інтегровані в систему.
Всі процеси руху в процесі роботи системи можна відстежити з усіх боків через великі вікна і двері.
Робота здійснюється через сенсорний екран.
Складальна станція розділена на підстанції 3.1 зона дозування, 3.2 монтажна зона
KK+SW і 3.3 монтажна зона спереду. (KK= радіатор, SW = кут перебирання)
Етапи роботи відповідно до цих областей складання описані нижче:
Ст.3.1: Діапазон дозування
- WT з прикріпленим шасі і друкованими платами надходить в зону дозування через роздавальний ремінь.
- це зупиняється на вузлі позиціонування ходу (HuPo) і знімається з ременя і фіксується
- тепер обробка x-y-z перемістить дозуючу головку в передбачуване місце і запустить процес дозування.
- після завершення успішного дозування керованість переміщається по положенню спокою і WT ставиться на ремінь
- Подальше транспортування в зону складання KK+S\WV (обов'язкова умова відсутності WT в положенні збірки)
Кількість дозування може бути вибрана в контролі дозатора (Scheugenpflug) і через ПЛК в залежності від положення
Позиції можна переглянути через панель управління
Ст.3.2: Монтажна зона KK+SW
- через роздавальний ремінь WT проходить від зони дозування в зону складання KK +SW.
- це зупиняється на вузлі позиціонування ходу (HuPo), знімається з ременя і фіксується, при цьому бічні стінки шасі частково зібраного вузла вирівнюються
- одночасно відбувається позиціонування лотка КК і лотка SW
- штабель лотків KK (12) та штабель для лотків SW (12) вручну розміщуються за межами захисного корпусу на відповідному ремені живлення
- відкриваються дві запобіжні перегородки і завантажуються лоткові штабелі запускаються в захопливе положення відповідного навантажувача
- дві перегородки безпеки знову закриті
- відповідні захвати захоплюють відповідний лоток
- з віссю z відбувається поділ лотка і транспортування вгору (над фактичною висотою видалення)
- для центрування та стабілізації лотка за допомогою x-handing висувається опора центрування та розташована під відповідним лотком.
- за допомогою навантажувача z-осі відповідний лоток розміщується на відповідній центрирующей подушечці
- лотки готові до видалення компонентів
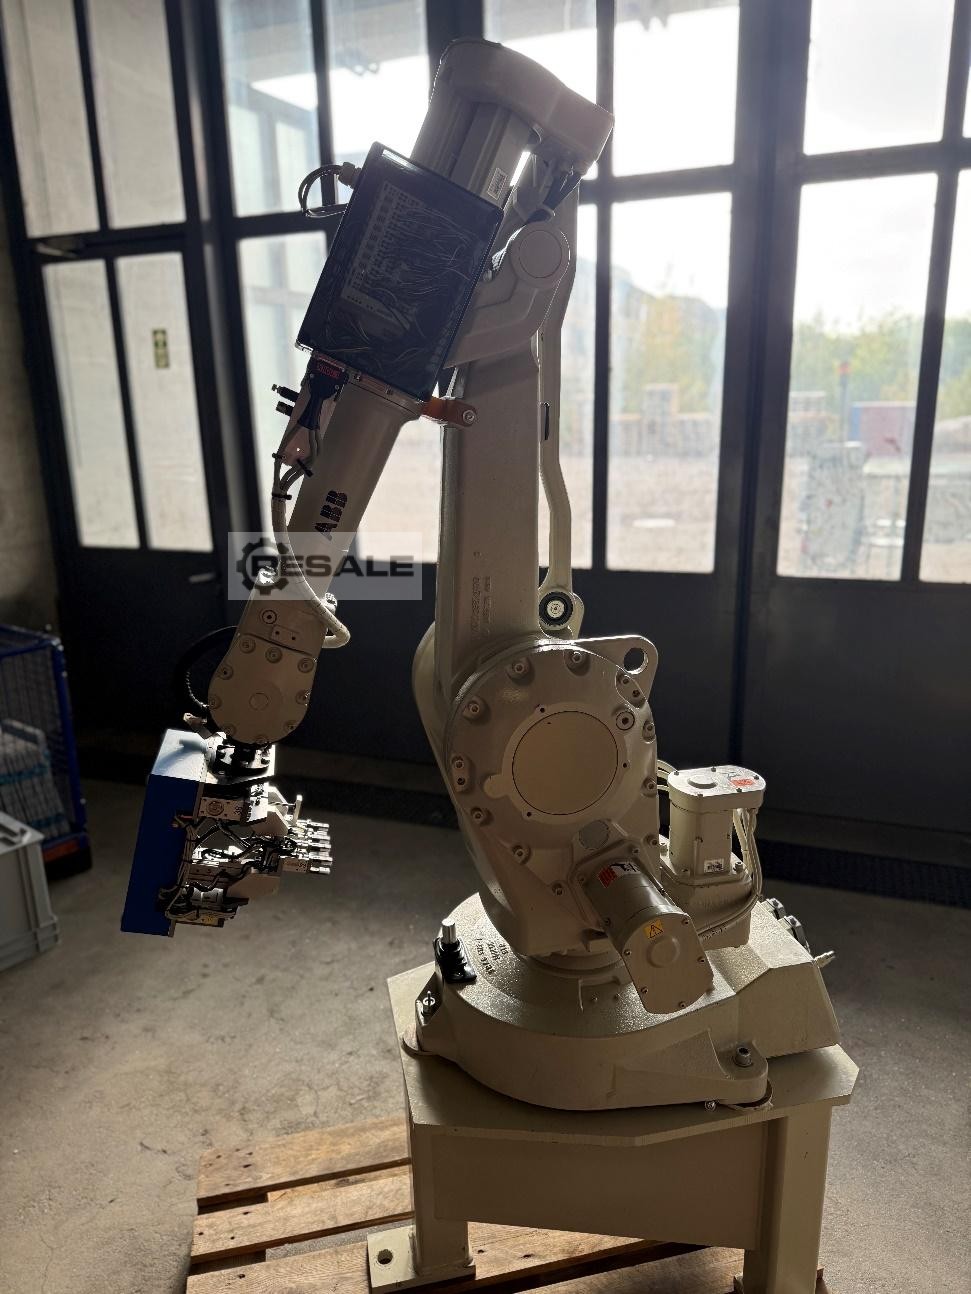
- з багаторазовим захватом на роботі Scara КК захоплюється в лоток і поміщається в проміжне положення в якості допоміжного засобу вирівнювання (з метою досягнення неточностей при підборі з відсутнього положення захоплення для збірки)
- КК сканується, знову схоплюється і встановлюється на WT, якщо результат сканера в порядку
- н.і.О. К. К. зберігається в коробці н.і.о.
- багаторазовий захват на роботі Scara потім захоплює SW в лотку і поміщає його в положення вирівнювання
- SW знову схоплюється і встановлюється на WT
- продовжити з монтажною площею фронту
- якщо надані лотки порожні, вони зберігаються на відповідному ремені бракування
- для цього навантажувачі розташовуються відповідним чином за допомогою х-осей
- порожні лотки відбраковуються лише тоді, коли були оброблені повні лоткові штабелі
- відкриваються відповідні запобіжні перегородки і вивантажуються порожні лоткові штабелі для ручного видалення
- дві перегородки безпеки знову закриті
Ст.3.3: Монтажна площа фасаду
- передня частина розташована по колу WT в окремому гнізді
- з багаторазовим захватом на робота Scara передня частина знімається з WT, оснащеного KK і SW в зоні складання KK +SW
- передня частина розташовується в гнізді монтажного блоку
- WT проходить по роздавальному поясу від зони складання KK+SW до зони кріплення спереду і зупиняється вузлом позиціонування маточини, знімається з ременя і фіксується, при цьому шасі утримується
- розташована передня частина з'єднується поворотним підйомним рухом на WT
- після завершення успішної передньої збірки складальна одиниця переходить у вихідне положення і WT становить
Запитати про цю машину
Ваш запит надійде безпосередньо продавцю цієї машини.