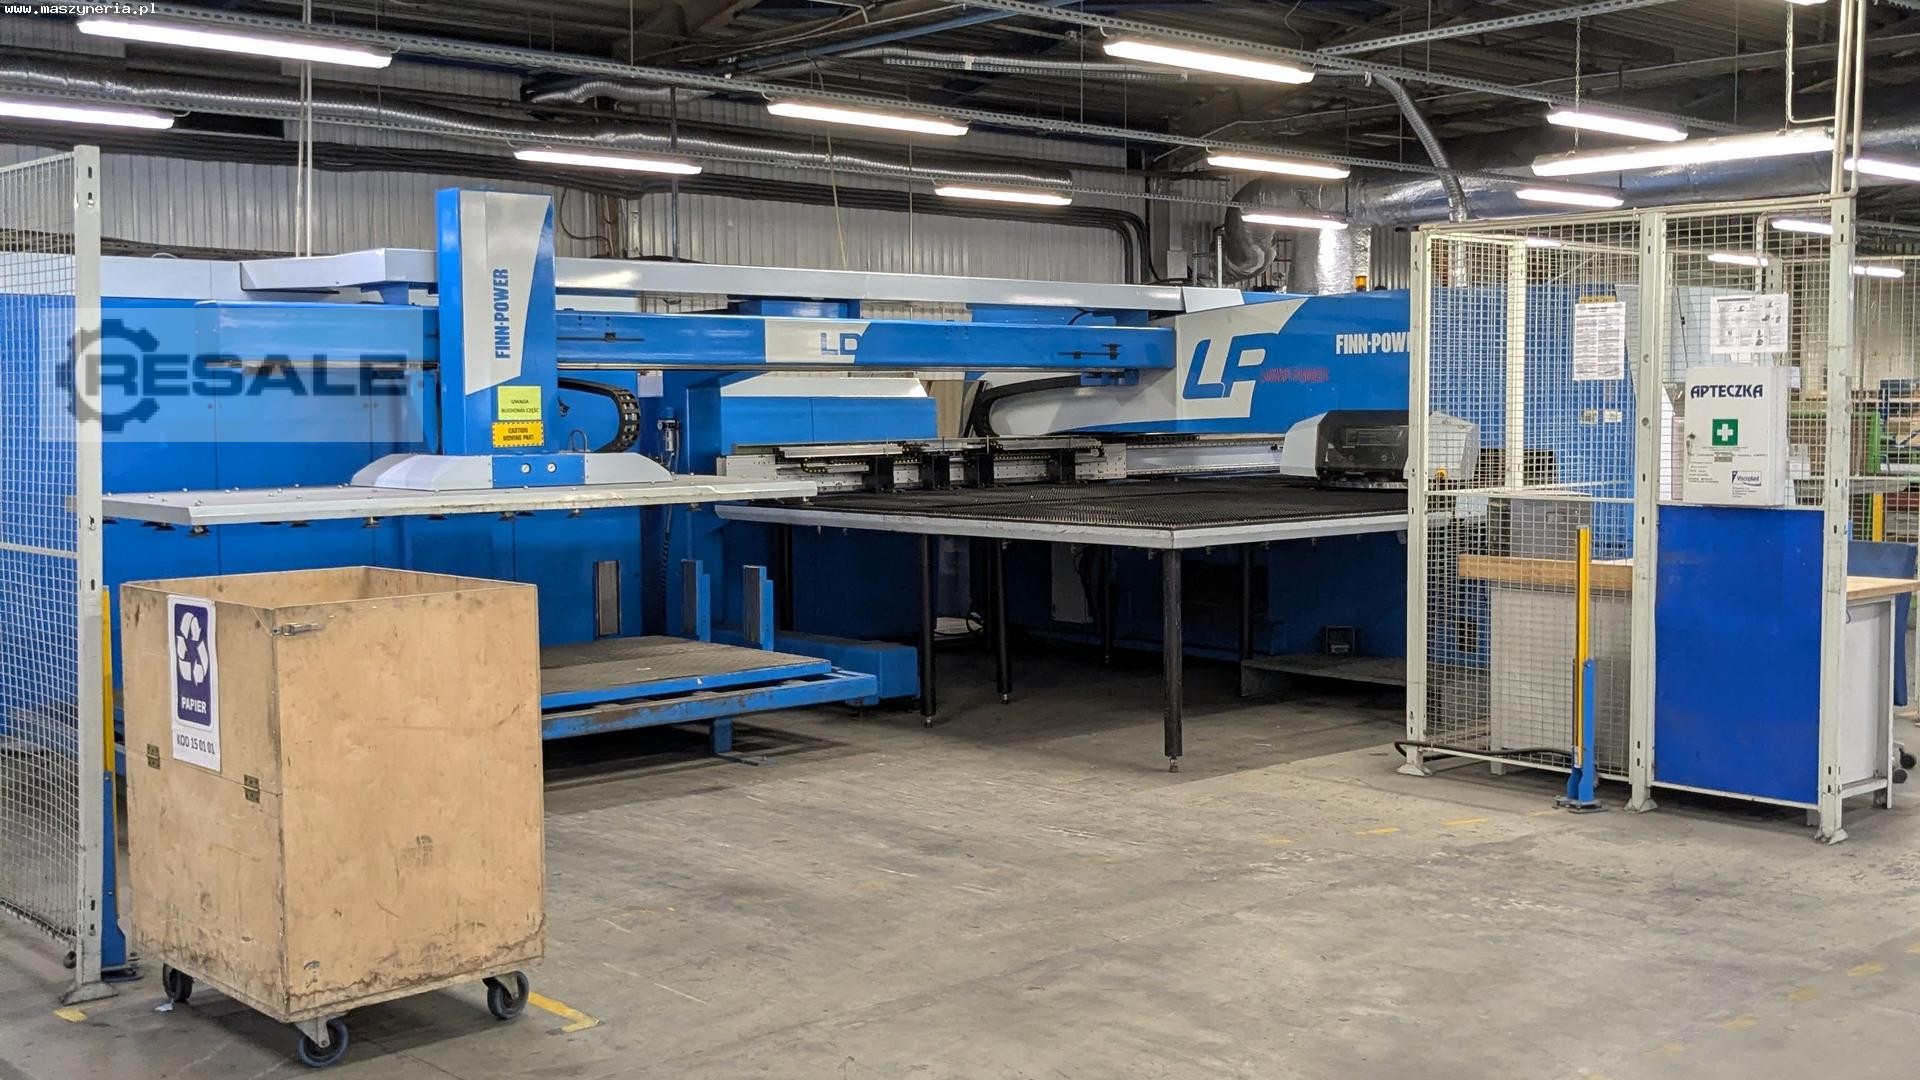
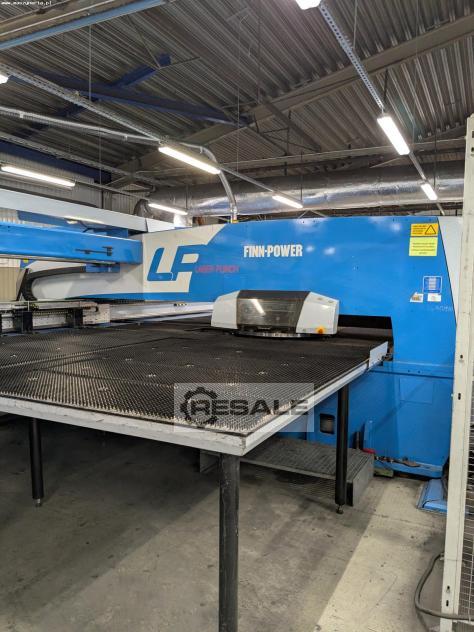
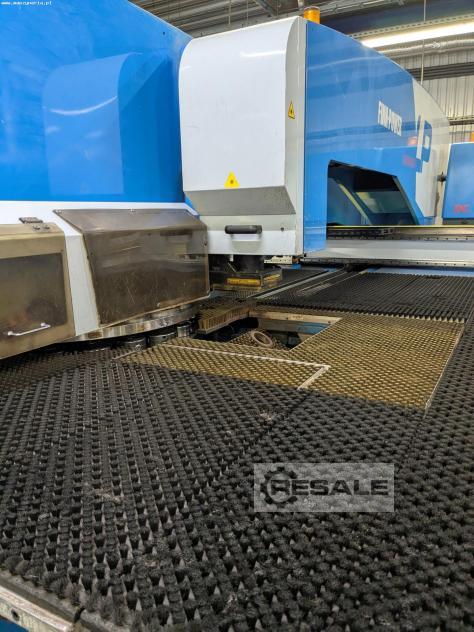
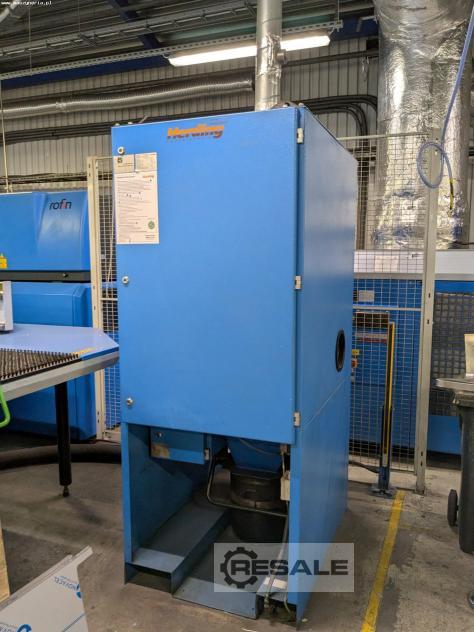
数控冲床 数控冲孔机 FINN-POWER LP6

金属加工设备 / 钣金加工设备 / 数控冲床 数控冲孔机

生产厂家: FINN-POWER

型号:LP6

机械类型: 数控冲床 数控冲孔机

产品编号: 169875761

数量: 1

日期: 26.10.2026

生产年份: 2008

设备所在地: Land-pl 波兰 58-56 Jelenia Góra

价格: 32,500 EUR

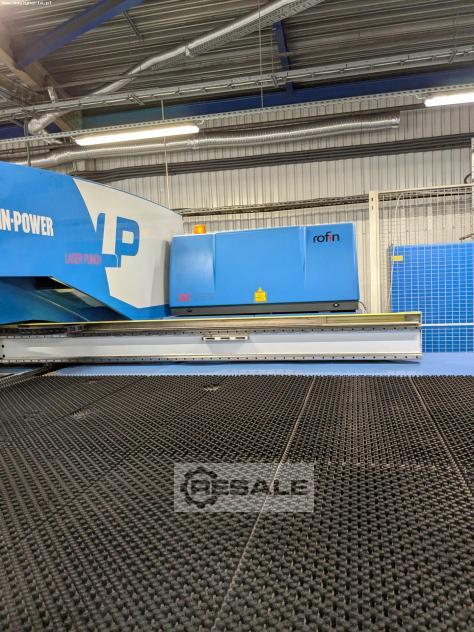
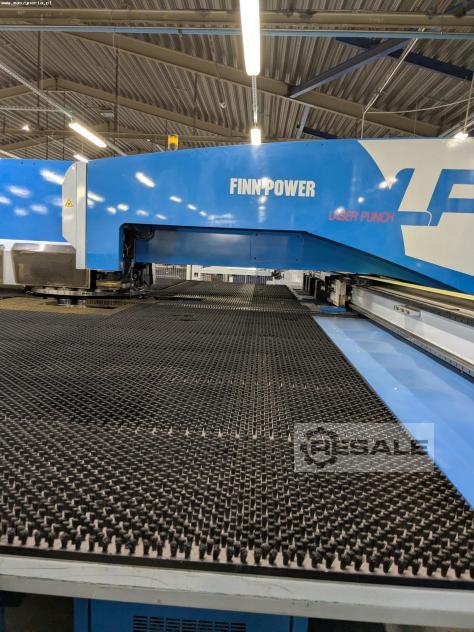
FINN-POWER LP6冲孔激光机由芬兰FINN-POWER OY于2008年制造。该机器用于加工AISI 304和AISI 316不锈钢钣金。自购入以来,制造商定期维护并每年è ¿›行技术检查。

FINN-POWER LP6 专为最大厚度为8毫米的金属板材进行全面加工而设计 。它使冲孔和激光切割在一个工作周期内同时完成,å ‡�少了对其他机器进行额外操作的需求。将这两种技æœ ¯结合于一体系统,加快了任务完成时间,提高了生产 流程的效率。

冲孔过程通过液压缸完成,其行程和速度完全由数值æ Ž§制。可编程上行程限制使冲床运动能够精确调整至å· ¥件厚度,而调整圆筒下部位置则可在无需额外垫片的 情况下补偿刀具长度。冲孔系统配备了自动过载保护æ œº制,在高强度使用时保护机器部件。

液压冲孔缸与一个可互换刀具夹持的20个转塔配合使ç” ¨。该方案允许根据当前生产需求灵活配置气缸盖。自 动更换刀具通过将炮塔沿最短路径旋转至编程刀具实ç Ž°。冲压过程中,气动锥形定位销机械锁定头部。CNCç´ ¢引工具系统允许刀具自动旋转至任意编程角度。定位 机构与X轴和Y轴的运动同步工作,这意味着冲孔、冲åŽ ‹和夹击在不同角度下无需手动更换刀具即可完成。

FINN POWER LP6冲孔激光组合机配备了功率为2.5千瓦的ROFIN DC025激光源。它产生高质量且参数稳定的光束,通过é— ­合的水冷光学系统(带有过压)传递到切割头。这种 解决方案能保护梁免受灰尘和其他污染物侵扰,确保å ˆ‡割质量达到最高水平。切割头配备了快速更换系统ï¼ Œ适用于5英寸和7.5英寸镜头,并通过伺服驱动沿垂直è½ ´移动。自动对焦功能会根据材料厚度自动调整焦距位 置。所有切削过程参数,如激光功率、喷嘴高度和气ä ½“压力,均由CNC控制系统根据ControlLink数据库中选定的 材料代码自动选择。切割头下方有两个独立的工作槽ï ¼Œ分别用于小件和大件,成品通过它们送入输送机。
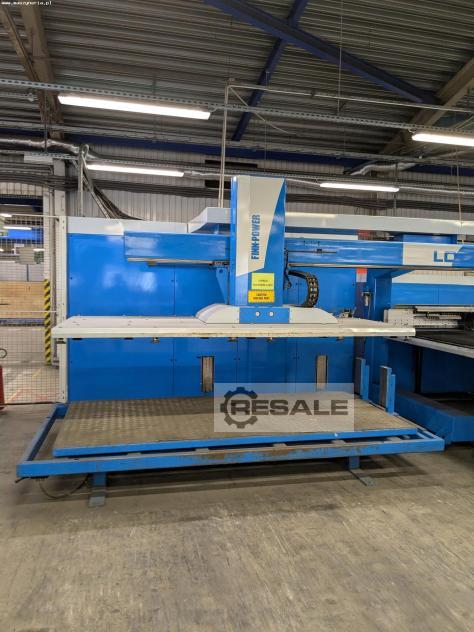
钣金放置在坐标表上,精确地沿X轴和Y轴移动材料。è½ ´的可编程速度和加速度使得运动参数能够根据操作需 求调整,而板材沿X轴的自动重新定位功能则支持加工 较大型工件。材料通过四个夹具夹紧固定在桌面上,å ¹¶配有中央锁定系统。专利的PCS系统根据预定程序自åŠ ¨定位夹具,并在操作过程中监控其位置。它还定义了 安全区,以防止与刀具夹持的碰撞。

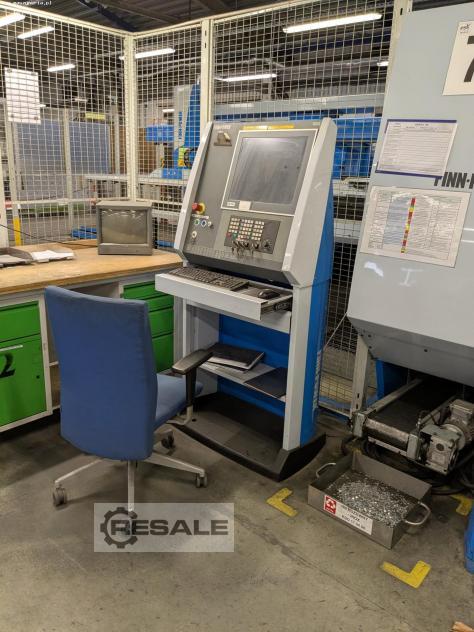
该机器通过西门子SINUMERIK 840D CNC控制器操作,界面直观。控制系统确保了便捷的编ç ¨‹和对加工过程的全面控制。所有这些都由基于刚性Oâ €�型车架的设计补充,保证即使在高强度使用下也能ä¿ �持最高稳定性。FINN-POWER 冲孔激光机重达18000公斤。

FINN-POWER LP6冲床的技术规格
LP6冲孔机
- 冲压力:30吨(300千牛)
- 冲孔方法:伺服液压
- X/Y轴供弹:3144/1615毫米
- X/Y轴最大进给速率:120/90 m/min
- 最大定位速度:150米/分钟
- 最大工件厚度(冲压-钢材):8 毫米
- 最大工件厚度(冲孔——不锈钢):8毫米
- 最大工件厚度(冲压——铝材):8毫米
- 最大工件厚度(激光切割 – STE
将产品分享到Facebook:

询价

是否为设备经销商?

请选择汇款

发布求购需求?

复制给您?

Save input data

FINN-POWER LP6冲孔激光机由芬兰FINN-POWER OY于2008年制造。该机器用于加工AISI 304和AISI 316不锈钢钣金。自购入以来,制造商定期维护并每年è ¿›行技术检查。

FINN-POWER LP6 专为最大厚度为8毫米的金属板材进行全面加工而设计 。它使冲孔和激光切割在一个工作周期内同时完成,å ‡�少了对其他机器进行额外操作的需求。将这两种技æœ ¯结合于一体系统,加快了任务完成时间,提高了生产 流程的效率。

冲孔过程通过液压缸完成,其行程和速度完全由数值æ Ž§制。可编程上行程限制使冲床运动能够精确调整至å· ¥件厚度,而调整圆筒下部位置则可在无需额外垫片的 情况下补偿刀具长度。冲孔系统配备了自动过载保护æ œº制,在高强度使用时保护机器部件。

液压冲孔缸与一个可互换刀具夹持的20个转塔配合使ç” ¨。该方案允许根据当前生产需求灵活配置气缸盖。自 动更换刀具通过将炮塔沿最短路径旋转至编程刀具实ç Ž°。冲压过程中,气动锥形定位销机械锁定头部。CNCç´ ¢引工具系统允许刀具自动旋转至任意编程角度。定位 机构与X轴和Y轴的运动同步工作,这意味着冲孔、冲åŽ ‹和夹击在不同角度下无需手动更换刀具即可完成。

FINN POWER LP6冲孔激光组合机配备了功率为2.5千瓦的ROFIN DC025激光源。它产生高质量且参数稳定的光束,通过é— ­合的水冷光学系统(带有过压)传递到切割头。这种 解决方案能保护梁免受灰尘和其他污染物侵扰,确保å ˆ‡割质量达到最高水平。切割头配备了快速更换系统ï¼ Œ适用于5英寸和7.5英寸镜头,并通过伺服驱动沿垂直è½ ´移动。自动对焦功能会根据材料厚度自动调整焦距位 置。所有切削过程参数,如激光功率、喷嘴高度和气ä ½“压力,均由CNC控制系统根据ControlLink数据库中选定的 材料代码自动选择。切割头下方有两个独立的工作槽ï ¼Œ分别用于小件和大件,成品通过它们送入输送机。
钣金放置在坐标表上,精确地沿X轴和Y轴移动材料。è½ ´的可编程速度和加速度使得运动参数能够根据操作需 求调整,而板材沿X轴的自动重新定位功能则支持加工 较大型工件。材料通过四个夹具夹紧固定在桌面上,å ¹¶配有中央锁定系统。专利的PCS系统根据预定程序自åŠ ¨定位夹具,并在操作过程中监控其位置。它还定义了 安全区,以防止与刀具夹持的碰撞。

该机器通过西门子SINUMERIK 840D CNC控制器操作,界面直观。控制系统确保了便捷的编ç ¨‹和对加工过程的全面控制。所有这些都由基于刚性Oâ €�型车架的设计补充,保证即使在高强度使用下也能ä¿ �持最高稳定性。FINN-POWER 冲孔激光机重达18000公斤。

FINN-POWER LP6冲床的技术规格
LP6冲孔机
- 冲压力:30吨(300千牛)
- 冲孔方法:伺服液压
- X/Y轴供弹:3144/1615毫米
- X/Y轴最大进给速率:120/90 m/min
- 最大定位速度:150米/分钟
- 最大工件厚度(冲压-钢材):8 毫米
- 最大工件厚度(冲孔——不锈钢):8毫米
- 最大工件厚度(冲压——铝材):8毫米
- 最大工件厚度(激光切割 – STE
seller offer No. resale 169875761
将产品分享到Facebook:
认证
经销商

卖家

logo dealer

MASZYNERIA SP. Z O.O.

Mr Tomasz Konieczko
58-56 Jelenia Góra
Poland

RESALE 会员 开始年份 2018

  • 机器设备列表 (463)

询价

是否为设备经销商?

请选择汇款

发布求购需求?

(发给所有此类机械经销商)

复制给您?

(您的询价副本将发送到您的邮箱)

Save input data

(Save input data for further inquiries)